


 Licence Commerciale
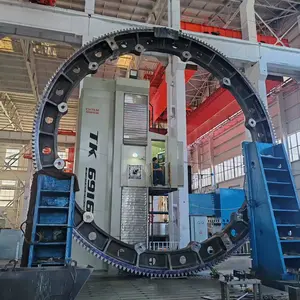
Fabrication sur mesure de grandes couronnes d'orientation lourdes | Profondeur de la couche durcie homogène ≥ 8mm . Précision P4 . Commandes d'échantillons bienvenues | Henan Sankuang Mac
Henan Sankuang Machinery Technology Co., Ltd., située à Luoyang, base de fabrication d'équipements lourds, se spécialise dans la R&D et l'usinage de précision des couronnes d'orientation d'un diamètre de 500 mm à 3 000 mm et de classes de précision P0, P6, P5 et P4. Les commandes d'échantillons sont les bienvenues, MOQ 1 jeu.
Cas réel : Nous avons fabriqué une couronne d'orientation de 2 800 mm de diamètre pour un client d'équipement minier en utilisant un procédé de trempe sans soudure (4 inducteurs, puissance totale de 800 kW), éliminant les zones molles de la trempe conventionnelle. Le client a signalé une réduction du bruit d'environ 30 % et une durée de vie considérablement prolongée. Le client a ensuite passé des commandes supplémentaires pour 12 unités.
Processus de fabrication de base :
La fabrication de la couronne d'orientation suit la séquence complète : forgeage → recuit → tournage → traitement thermique → rectification → assemblage. Le forgeage des bagues de roulement vise à obtenir des ébauches de forme similaire au produit final, éliminer les défauts internes, améliorer la structure métallique et optimiser les lignes d'écoulement du métal pour prolonger la durée de vie du roulement. Le traitement thermique est le processus critique pour améliorer la qualité interne. Pour l'acier à roulement au carbone à haute teneur en chrome, la trempe est effectuée à 820–840 °C pendant 1 à 2 heures avec refroidissement à l'huile ; le revenu à basse température à 150–180 °C pendant 2 à 5 heures avec refroidissement à l'air. La rectification est la dernière étape garantissant que la précision dimensionnelle et géométrique répond aux exigences de conception.
Publié récemment
-
Arbre d'engrenage trempé de haute précision | Cémenté HRC 58-62 . Grade DIN 5 . Durée de vie prolongée de 8 mois à plus de 2 ans | Henan Sankuang Machinery
23 septembre 2026Capacités techniques:Précision: DIN/ISO/GB Grade 5Types de dents: droite, hélicoïdale, cannelureMatériaux: 20CrMnTi, 20CrNi2Mo, 40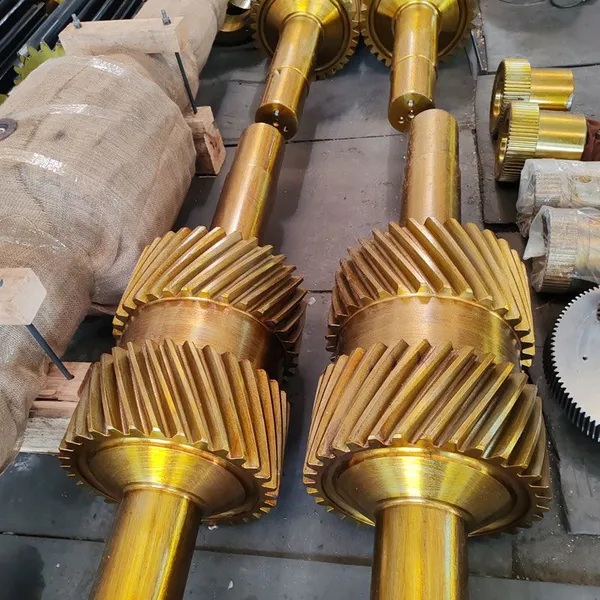 Lire la suite
-
Usinage personnalisé non standard de grandes dimensions | Planéité contrôlée dans les 0.08mm/m | Réponse aux demandes de devis sous 24h | ISO9001 | Henan Sankuang Machinery
23 septembre 2026Tirant parti du cluster d'équipements lourds de Luoyang, Sankuang Machinery réalise l'usinage de précision sur mesure de grands co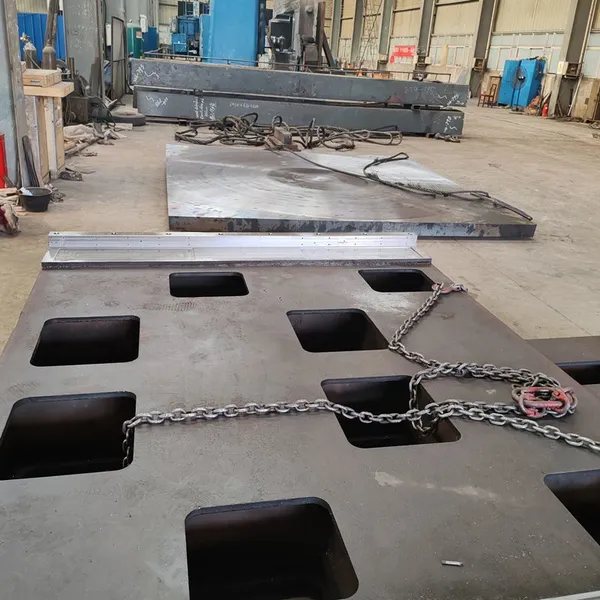 Lire la suite
-
23 septembre 2026100Caractéristiques structurelles : Caisse de criblage soudée à partir de plaques d'acier ; base du moteur rivetée aux plaques lat
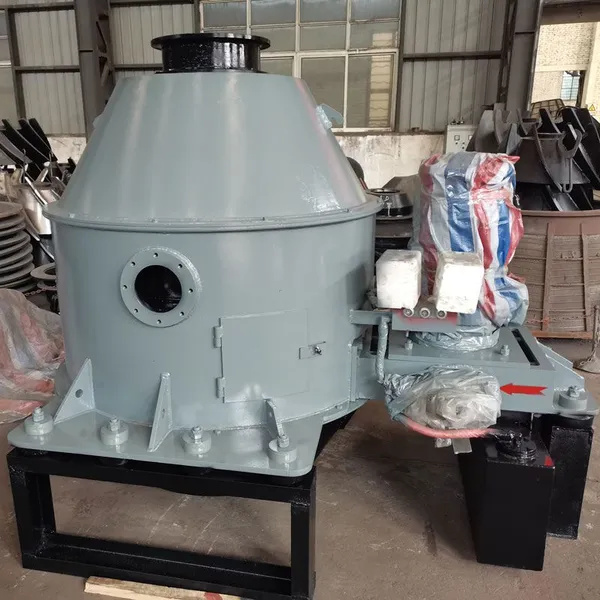 Lire la suite
-
23 septembre 2026Sankuang Machinery propose la fabrication de rouleaux en caoutchouc industriels sur mesure, prenant en charge la production neuve
 Lire la suite

Contactez-nous
Produits recommandés
-
 Usinage d'arbre à engrenage haute précision | Fabricant d'arbres à engrenage personnalisés - Henan Sankuang MachineryNégociableMOQ: 1 Set
-
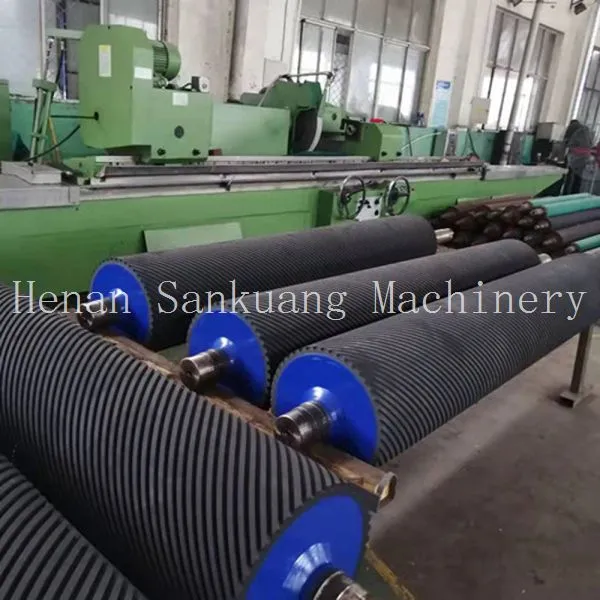
Fabricant de rouleaux en caoutchouc industriels personnalisés | Henan Sankuang MachineryNégociableMOQ: 1 Set
-
Boîte de vitesses planétaire avec un rapport de réduction de 10:1 et une efficacité mécanique de 95%NégociableMOQ: 1 Piece
-
Arbre d'engrenage de transmission lourde - Capacité de couple de 1000 NmNégociableMOQ: 1 Unit
-
Pièce d'arbre d'engrenage pour équipement d'extraction minière - Pour les systèmes de concasseur et de convoyeurNégociableMOQ: 1 Unit



-
Centrifuge vertical de grande capacité pour usine de préparation du charbon avec une capacité de charge de 2000 kgNégociableMOQ: 1 Set
-
Mouture sur porte - à - faux CNC sur mesure pour les grands anneaux de roulement avec service d'urgence 24h/24 et 7j/7NégociableMOQ: 1 Piece
-
Roulements pour bras robotique pour l'intégration dans une ligne d'assemblage automatiséeNégociableMOQ: 1 Combo
-
Accouplement usiné avec précision pour les connexions de broche d'outil d'usinage CNCNégociableMOQ: 1 Set
-
Raccord de réducteur personnalisable avec rapport d'essai de laminoir pour applications OEMNégociableMOQ: 1 Set


-
Rouleaux en caoutchouc précis avec une tolérance de ±0,05 mm pour les machines textilesNégociableMOQ: 1 Combo
-
Rouleaux en caoutchouc nitrile de dureté Shore A 60-90 pour machines industriellesNégociableMOQ: 1 Combo
-
Arbre de transmission à cannelures rectifiées avec précision conforme à la norme DIN 5480NégociableMOQ: 1 Combo
-
Couronne dentée personnalisée, couronne dentée interne conforme à la norme DIN 5480 pour la transmission de puissanceNégociableMOQ: 1 Piece
-
Découpe de grandes roues dentées avec précision grâce à un équipement CNC de 8mNégociableMOQ: 1 Piece


-
Machine à dresser des engrenages à précision avec un diamètre maximal de 8 m et un système d'alimentation automatiqueNégociableMOQ: 1 Piece
-
Grande roue dentée personnalisée en module avec de l'acier alliage 42CrMo pour équipement minierNégociableMOQ: 1 Piece
-
Centrifuge fiable pour boue de charbon avec rapport d'essai d'usine et pièces de rechangeNégociableMOQ: 1 Set
-
Vilebrequin et bielle forgés usinés par CNC avec une précision et une tolérance de ±0.01mmNégociableMOQ: 1 Combo
-
Usinage précis de trous coaxiaux pour équipements industriels lourdsNégociableMOQ: 1 Piece


